- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
금속 부품 공급업체가 자동화된 조립 생산 효율성을 저하시키는 경우는 언제입니까?
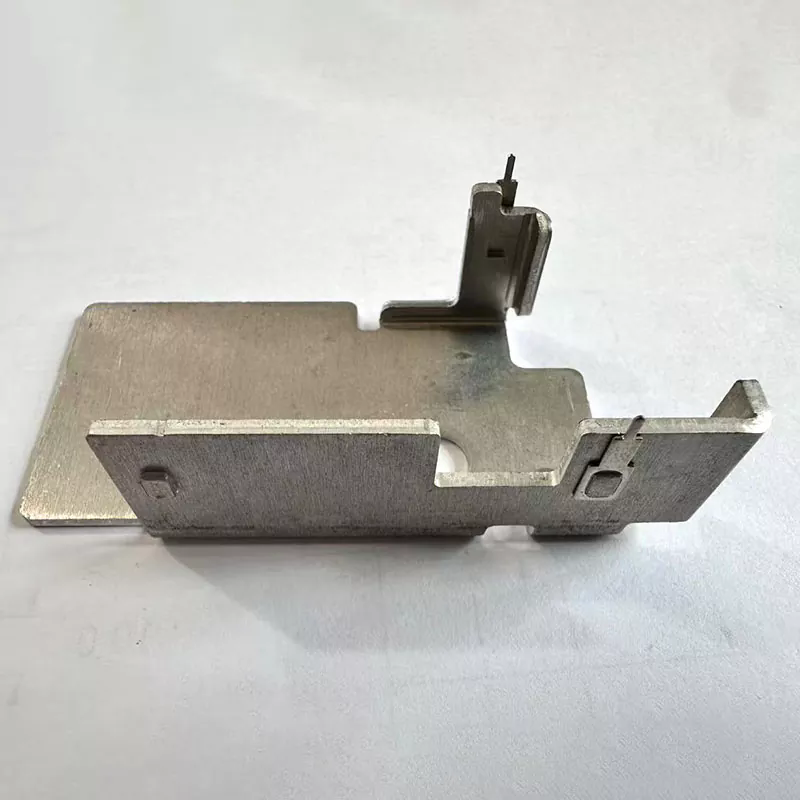
자동차 시스템 제조업체, 가전제품 브랜드 및 산업용 캐비닛 EPC 구매자는 비전문 판금 벤딩 공급업체와 협력할 때 비용이 많이 드는 4가지 병목 현상에 자주 직면합니다. 제어되지 않은 스프링백 및 불안정한 벤딩 각도로 인해 자동화된 조립 라인에서 대규모 수동 수정 작업이 발생합니다. DFM 설계 지침이 없는 공급업체는 초기 도면 단계에서 숨겨진 구조적 결함을 남깁니다. 분산된 굽힘, 표면 처리 및 테스트 공장으로 인해 배치 추적 체인이 중단되고 해외 공장 감사가 지연됩니다. 낮은 등급의 다이 툴링은 부품 표면을 긁고 완제품 거부율을 높입니다. Lijingda는 CNC 굽힘, 전문 공정 엔지니어링 및 전체 품질 검사를 하나의 공장 지붕 아래 통합하여 ±0.5°의 매우 엄격한 굽힘 공차를 고정하는 동시에 초기 설계 최적화 서비스를 제공하고 국제 금속 부품 구매자를 위한 조립 재작업, 설계 결함 손실 및 감사 정체를 제거합니다.
1. CNC 동적 스프링백 보상으로 무인 조립을 위한 각도 허용 오차가 안정화됩니다.
일반 벤딩 장비에는 실시간 재료 스프링백 보상 알고리즘이 부족합니다. 다른 강철, 알루미늄 합금 시트는 성형 후 일관되지 않은 탄성 반동을 생성하여 굽힘 각도가 ±1°를 초과하게 만듭니다. 로봇 자동 조립 중에 잘못 정렬된 구부러진 브래킷은 일치하는 고정 장치에 고정될 수 없으므로 공장에서는 수동 트리밍 및 일일 생산량 감소를 위해 추가 작업자를 할당해야 합니다. Lijing은 풀 디지털 CNC 벤딩 머신에 재료별 리바운드 교정 모듈을 갖추고 스테인리스강, 냉간 압연강 및 알루미늄 블랭크에 대한 보정 매개변수를 사전 설정합니다. 대량 생산 검사 데이터는 완성된 모든 벤딩 부품이 각도 공차를 ±0.5° 이내로 유지하여 고속 무인 조립 스테이션 위치 지정 표준과 완벽하게 일치하고 조립 재작업 노동력을 60% 이상 절감한다는 사실을 검증합니다.
2. 수석 DFM 엔지니어는 도면 검토 단계에서 숨겨진 굽힘 결함을 제거합니다.
대부분의 금속 가공 공급업체는 전문적인 프로세스 평가 없이 제출된 도면만 실행합니다. 불합리한 굽힘 반경, 너무 좁은 플랜지 및 결 방향 설계로 인해 대량 생산 후 균열, 주름이 발생하여 고객이 금형을 다시 열고 부품 공급 주기를 중단해야 합니다. 공장의 수석 판금 엔지니어 팀은 모든 RFQ에 대해 무료 DFM 최적화를 수행하고 공식 금형 제조 전에 재료 연성을 기반으로 굽힘 레이아웃, 블랭크 크기 및 전이 라디안을 조정합니다. 조기 설계 개입을 통해 생산 후 금형 수정 및 주문 지연 손실을 방지하고 자동차 및 전자 R&D 팀의 신제품 샘플 반복 주기를 크게 단축합니다.
3. 완전 폐쇄 루프 생산으로 완전한 배치 자재 추적성 파일 실현
벤딩, 폴리싱, 코팅의 분산 아웃소싱으로 인해 원시 MTC 인증서, 벤딩 공정 기록 및 완성된 검사 데이터를 통합된 로트 아카이브에 통합하는 것이 불가능합니다. 유럽 및 북미 브랜드 감사관은 전체 추적성 문서 없이 공급업체 자격 검토를 일시 중지합니다. Lijingda 굽힘 부품의 모든 배치는 원시 강철로 번호, CNC 굽힘 매개변수 로그 및 최종 치수 테스트 보고서를 기록하고 배송과 함께 완전한 영어 감사 문서 패키지를 편집합니다. 통합된 추적성 데이터는 구매자가 추가 재료 테스트 비용을 지출하지 않고도 제3자 공장 검사를 통과할 수 있도록 도와줍니다.
4. 연마된 전용 다이는 벤딩 성형 후 표면 긁힘 스크랩을 방지합니다.
마모되고 연마되지 않은 일반 다이는 굽힘 중에 부품 표면에 깊은 자국과 긁힌 자국을 남깁니다. 긁힌 브래킷과 섀시 프레임은 고급 전자 및 자동차 완제품의 외관 검사에 실패하여 높은 배치 스크랩 비용을 발생시킵니다. 모든 벤딩 펀치와 V-다이는 공식 생산 전에 경면 연마 처리를 채택하고 접촉 표면에 제거 가능한 보호 필름을 추가하여 마찰 흔적을 제거합니다. 얇은 장식용 알루미늄 벤딩 부품이라도 2차 연마 절차 없이 긁힘 없는 매끄러운 표면을 유지하므로 OEM 제조업체의 공정 후 표면 처리 비용이 줄어듭니다.
5. 다중 합금 매칭으로 경량 구조와 기계적 강성의 균형 유지
단일 범용 시트 재료는 얇은 전자 방열판과 무거운 자동차 섀시 브래킷의 차별화된 부하 요구를 충족할 수 없습니다. 지나치게 두꺼운 플레이트는 전체 제품 중량을 증가시키는 반면, 얇은 시트는 장기간의 진동 하중에 의해 쉽게 변형됩니다. 공장에서는 전자 방열 프레임용 얇은 알루미늄, 캐비닛 지지대용 중간 냉간 압연 강철, 차량 구조용 브래킷용 두꺼운 스테인레스 스틸 등 클라이언트 부하 매개변수에 따라 대상 금속 블랭크를 할당합니다. 최적화된 시트 두께 설계로 충분한 굽힘 강도를 유지하는 동시에 경량 제품 목표를 실현하여 장비 브랜드의 전체 완제품 자재 비용을 낮춥니다.
6. 원스톱 절곡 및 후처리로 해외 주문 배송주기 단축
베어 벤트 반제품만 제공하는 공급업체는 구매자에게 도금, 분체 코팅 및 디버링 서비스를 제3자 작업장과 별도로 소싱하도록 강요하여 총 주문 리드 타임을 영업일 기준 10일 이상 연장합니다. Lijingda는 굽힘, 디버링, 샌드블라스팅 및 다중 유형 표면 코팅 생산 라인을 내부적으로 통합하여 외부 아웃소싱 없이 단일 공장에서 모든 처리 링크를 마무리합니다. 통합된 생산 일정을 통해 대량 주문 배송 속도를 높이고 OEM 브랜드가 계절적 생산 급증에 앞서 금속 부품을 비축할 수 있도록 돕습니다.